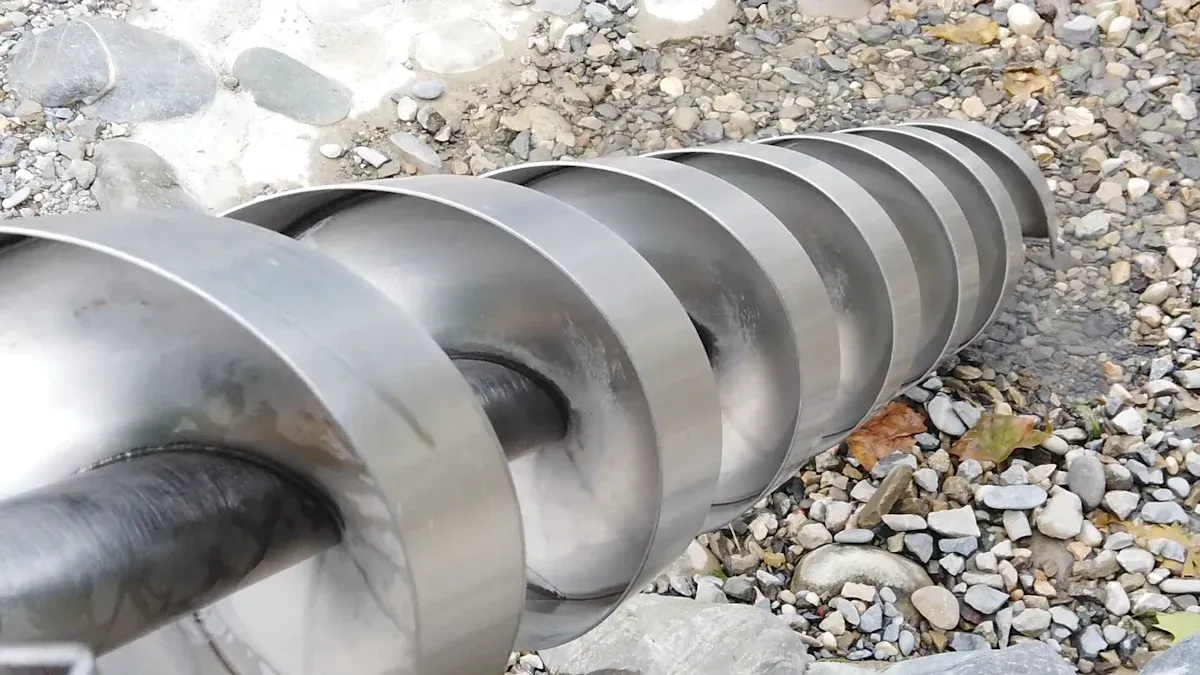
प्लास्टिक इंजेक्शन मोल्डिंग स्क्रू बैरल पिघले हुए पदार्थ की गुणवत्ता और उत्पादन गति को निर्धारित करने में महत्वपूर्ण भूमिका निभाता है। इंजीनियर इस पर ध्यान केंद्रित करते हैं। इंजेक्शन मोल्डिंग बैरल प्रदर्शन को बेहतर बनाने के लिए डिज़ाइन किया गया है। वे इसके लिए विभिन्न सामग्रियों का उपयोग करते हैं। सिंगल स्क्रू प्लास्टिक एक्सट्रूडर मशीन और सिंगल स्क्रू एक्सट्रूज़न मशीनप्रत्येक विकल्प मशीनों को प्लास्टिक को बेहतर ढंग से संसाधित करने में मदद करता है।
प्लास्टिक इंजेक्शन मोल्डिंग स्क्रू बैरल संरचना और प्रदर्शन
बैरल के प्रकार: द्विधात्विक बनाम अभिन्न
सही प्रकार का बैरल चुनना इस बात में बहुत बड़ा अंतर ला सकता है कि एक प्लास्टिक इंजेक्शन मोल्डिंग स्क्रू बैरल द्विधात्विक बैरल मजबूत स्टील बेस और अंदर एक टिकाऊ मिश्र धातु की परत से सुसज्जित होते हैं। यह डिज़ाइन मूल्यवान सामग्रियों की बचत करता है और निर्माताओं को केवल घिसी हुई परत को बदलने की सुविधा देता है, जिससे रखरखाव आसान और अधिक किफायती हो जाता है। ऊष्मा के सुचारू प्रवाह और गति को रोकने के लिए परत और बैरल के बीच सटीक फिटिंग आवश्यक है। द्विधात्विक बैरल घर्षणरोधी या प्रबलित प्लास्टिक के प्रसंस्करण के लिए उपयुक्त होते हैं क्योंकि ये घिसाव प्रतिरोधी होते हैं और अधिक समय तक चलते हैं।
इंटीग्रल बैरल एक ही टुकड़े से बने होते हैं। इससे इनमें उच्च परिशुद्धता और बैरल के भीतर समान रूप से ऊष्मा का वितरण होता है। ये हीटिंग और कूलिंग सिस्टम को स्थापित करने और रखरखाव को आसान बनाते हैं। हालांकि, उच्च गुणवत्ता बनाए रखने के लिए इनमें सख्त विनिर्माण नियंत्रण की आवश्यकता होती है। दोनों की तुलना करने पर, इंटीग्रल बैरल सरल रखरखाव और समान ताप प्रदान करते हैं, जबकि बाइमेटैलिक बैरल बेहतर घिसाव प्रतिरोध और पुर्जों को आसानी से बदलने की सुविधा प्रदान करते हैं।
| प्रदर्शन पहलू | इंटीग्रल बैरल | द्विधात्विक बैरल |
|---|---|---|
| निर्माण | एकल-टुकड़ा, उच्च विनिर्माण परिशुद्धता | प्रतिस्थापन योग्य मिश्र धातु इस्पात बुशिंग के साथ बेस बैरल |
| ऊष्मा वितरण | बैरल अक्ष के अनुदिश समान ऊष्मा वितरण | बुशिंग की फिटिंग सटीक होने पर ऊष्मा चालन बना रहता है। |
| प्रतिरोध पहन | मानक घिसाव प्रतिरोध | मिश्र धातु इस्पात की परत के कारण घिसाव प्रतिरोध में वृद्धि |
| रखरखाव | हीटिंग/कूलिंग सिस्टम की आसान स्थापना और रखरखाव | बदली जा सकने वाली बुशिंग से पुर्जों को बदलना आसान हो जाता है। |
| सामग्री उपयोग | इसके लिए उच्च स्तर की सटीकता और सामग्री की आवश्यकता होती है। | लाइनिंग में केवल मिश्र धातु इस्पात का उपयोग करके मूल्यवान सामग्रियों की बचत करता है |
द्विधात्विक बैरल अक्सर अभिन्न बैरल की तुलना में कहीं अधिक समय तक चलते हैं, विशेष रूप से कठोर सामग्रियों के प्रसंस्करण में। इनका डिज़ाइन डाउनटाइम और प्रतिस्थापन लागत को कम करता है, जिससे उत्पादन सुचारू रूप से चलता रहता है।
स्क्रू ज्यामिति: लंबाई/गहराई अनुपात, संपीड़न अनुपात और उड़ान डिजाइन
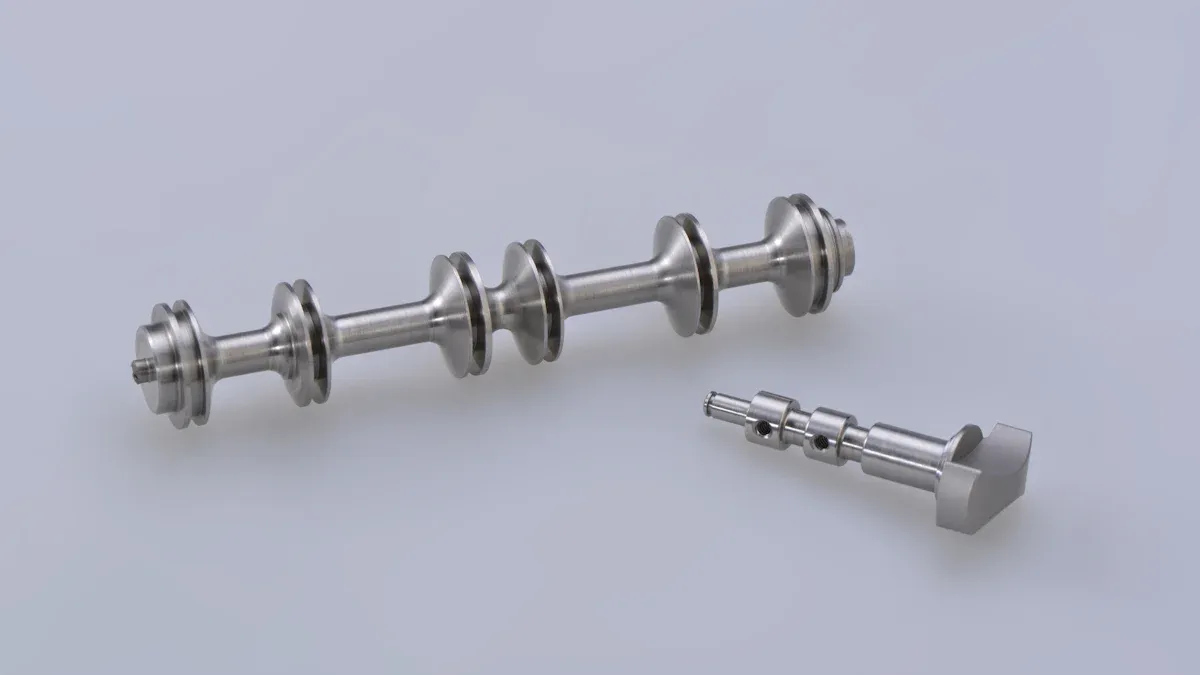
ज्यामिति प्लास्टिक इंजेक्शन मोल्डिंग स्क्रू बैरल के अंदर स्क्रू यह प्लास्टिक के पिघलने और मिश्रण को प्रभावित करता है। स्क्रू की लंबाई और व्यास की तुलना करने वाला L/D अनुपात, पिघलने की एकरूपता और मिश्रण को प्रभावित करता है। एक लंबा स्क्रू (उच्च L/D अनुपात) प्लास्टिक को पिघलने और मिश्रण के लिए अधिक समय देता है, जिससे उत्पाद की गुणवत्ता में सुधार होता है। हालांकि, यदि स्क्रू बहुत लंबा है, तो यह तापीय क्षरण का कारण बन सकता है, खासकर ताप-संवेदनशील प्लास्टिक के मामले में। PVC और POM जैसी सामग्रियों को नुकसान से बचाने के लिए छोटे स्क्रू की आवश्यकता होती है, जबकि ग्लास-फिल्ड या उच्च-श्यानता वाले प्लास्टिक लंबे स्क्रू और प्रबलित मिश्रण क्षेत्रों से लाभान्वित होते हैं।
- अच्छी तापीय स्थिरता वाली सामग्री बेहतर मिश्रण के लिए लंबे स्क्रू का उपयोग करती हैं।
- गर्मी के प्रति संवेदनशील प्लास्टिक के लिए छोटे स्क्रू या विशेष प्रकार के थ्रेड डिजाइन की आवश्यकता होती है।
- सामान्य प्रयोजन के स्क्रू (लंबाई/व्यास अनुपात ~20:1) आम प्लास्टिक के लिए उपयुक्त होते हैं, लेकिन इनमें रंग में भिन्नता हो सकती है।
- अवरोधक पेंच (L/D ~24:1) प्रबलित प्लास्टिक के मिश्रण को बेहतर बनाते हैं।
- पृथक्करण स्क्रू (लंबाई/व्यास ~18:1) गर्मी के प्रति संवेदनशील सामग्रियों को क्षरण से बचाने में मदद करते हैं।
- मिक्सिंग स्क्रू (L/D ~22:1) विशेष प्रकार के प्लास्टिक के लिए एकसमान पिघलाव प्रदान करते हैं।
संपीड़न अनुपात से यह पता चलता है कि स्क्रू प्लास्टिक को कितना दबाता है। उच्च श्यानता वाले प्लास्टिक को अच्छी तरह पिघलने और मिश्रित होने के लिए उच्च संपीड़न अनुपात की आवश्यकता होती है। संपीड़न अनुपात को समायोजित करने से उत्पादन क्षमता और उत्पाद की गुणवत्ता में संतुलन बनाए रखने में मदद मिलती है। निर्माता अक्सर सामग्री की आवश्यकताओं के अनुरूप स्क्रू डिज़ाइन की निगरानी और अनुकूलन करते हैं।
स्क्रू फ़्लाइट डिज़ाइन भी महत्वपूर्ण है। रियोलॉजिकली ऑप्टिमाइज़्ड स्क्रू, पॉलीमर के प्रवाह व्यवहार से मेल खाकर मेल्ट की गुणवत्ता में सुधार करते हैं। कंट्रोल्ड मेल्ट डिलीवरी सिस्टम मेल्ट के तापमान और चिपचिपाहट को नियंत्रित करने में मदद करते हैं, जिससे क्षरण का खतरा कम होता है। मिक्सिंग स्क्रू और डायनामिक बैरियर स्क्रू एकसमान मेल्ट प्रदान करते हैं और डेड स्पॉट को रोकते हैं, जिससे प्लास्टिक को ज़्यादा गरम होने या रंग बदलने से बचाया जा सकता है।
सामग्री संरचना और सतह उपचार
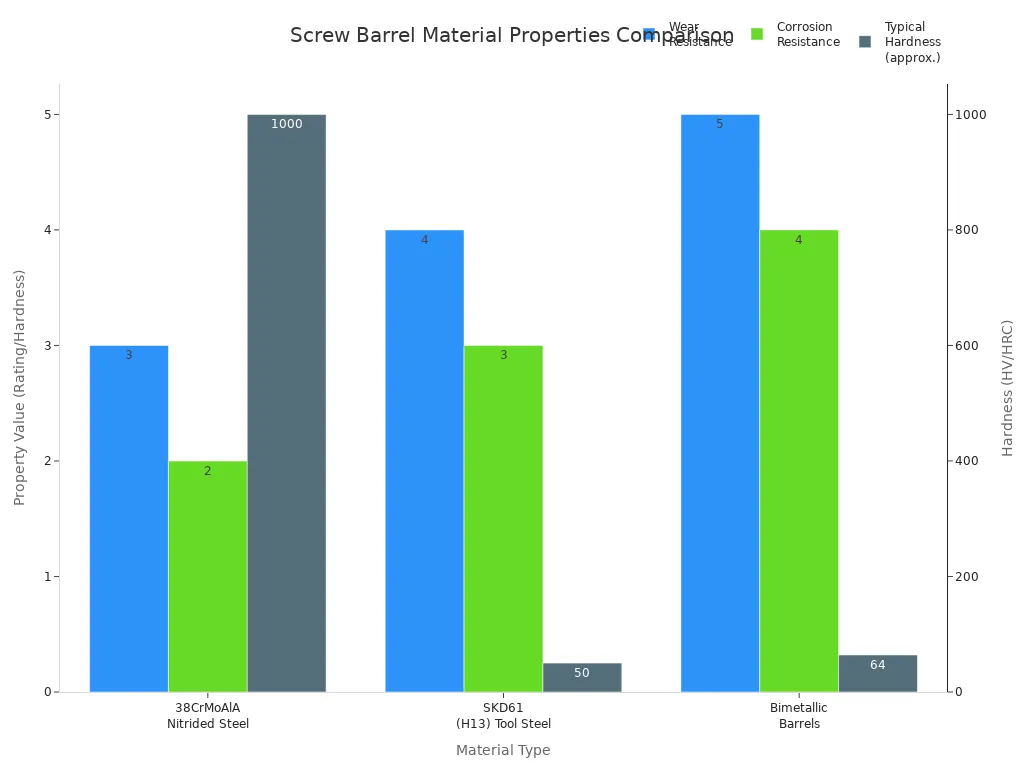
प्लास्टिक इंजेक्शन मोल्डिंग स्क्रू बैरल बनाने में इस्तेमाल होने वाली सामग्री इसकी मजबूती और कार्यक्षमता को प्रभावित करती है। नाइट्राइड स्टील मानक प्लास्टिक के लिए अच्छी कठोरता और घिसाव प्रतिरोध प्रदान करता है। बाइमेटैलिक बैरल में स्टील बेस और मिश्र धातु लाइनर का संयोजन होता है, जो कठोर या भरे हुए प्लास्टिक के लिए उत्कृष्ट घिसाव और जंग प्रतिरोध प्रदान करता है। टूल स्टील अत्यधिक कठिन परिस्थितियों में भी उच्च शक्ति और घिसाव प्रतिरोध प्रदान करता है।
| सामग्री प्रकार | प्रमुख गुण और फायदे | कमियां और सीमाएं | सर्वश्रेष्ठ अनुप्रयोग |
|---|---|---|---|
| नाइट्राइड स्टील | उच्च सतह कठोरता; बिना भरे रेजिन के लिए अच्छा घिसाव प्रतिरोध; किफायती | कम संक्षारण प्रतिरोध; अपघर्षक/रासायनिक रेजिन के लिए अनुपयुक्त | पॉलीइथिलीन, पॉलीप्रोपाइलीन जैसी कमोडिटी रेजिन |
| द्विधात्विक बैरल | मिश्र धातु लाइनर के साथ स्टील बैकिंग; उत्कृष्ट घिसाव और जंग प्रतिरोध; लंबा जीवनकाल | अधिक महंगा; सामान्य उपयोग के लिए शायद ज़रूरत से ज़्यादा हो। | ग्लास-फिल्ड नायलॉन, अग्निरोधी एबीएस, पीवीसी, आक्रामक पॉलिमर |
| निकेल-आधारित मिश्र धातुएँ | असाधारण संक्षारण प्रतिरोध; अग्निरोधी और हैलोजेनयुक्त रेजिन के लिए उपयुक्त | लौह-आधारित मिश्र धातुओं की तुलना में कम कठोर; कम घिसाव प्रतिरोध | रासायनिक रूप से आक्रामक पॉलिमर |
| लौह-आधारित मिश्रधातुएँ | उत्कृष्ट कठोरता और घिसाव प्रतिरोध | निकल आधारित मिश्र धातुओं की तुलना में कम संक्षारण प्रतिरोध | अपघर्षक, अत्यधिक भरी हुई रेजिन |
| टूल स्टील | असाधारण कठोरता और मजबूती; उच्च घिसाव प्रतिरोध | उच्च लागत; कोटिंग के बिना जंग लगने का खतरा | अत्यधिक घिसाव वाले वातावरण, उच्च-उत्पादन वाले अनुप्रयोग |
| विशेष लेपित बैरल | टंगस्टन कार्बाइड या क्रोम प्लेटिंग जैसी कोटिंग्स घिसावट और जंग प्रतिरोध को बेहतर बनाती हैं। | इससे लागत और जटिलता बढ़ जाती है; कोटिंग का आसंजन भिन्न होता है। | कस्टम या आक्रामक राल अनुप्रयोग |
नाइट्राइडिंग और क्रोम प्लेटिंग जैसी सतही उपचार विधियाँ घिसाव प्रतिरोध और जीवनकाल बढ़ाती हैं। नाइट्राइडिंग से स्क्रू और बैरल का सेवाकाल दोगुना या तिगुना हो सकता है। क्रोम प्लेटिंग से कठोरता और संक्षारण प्रतिरोध बढ़ता है, लेकिन घर्षण वाली स्थितियों में नाइट्राइडिंग अक्सर बेहतर प्रदर्शन करती है। नाइट्राइडिंग के साथ मोलिब्डेनम का छिड़काव करने से और भी अधिक सुरक्षा मिलती है। उचित संचालन और रखरखाव से इन लाभों को अधिकतम किया जा सकता है।
फीडिंग पोर्ट और वेंटिंग डिज़ाइन
फीडिंग पोर्ट का डिज़ाइन यह नियंत्रित करता है कि प्लास्टिक बैरल में कैसे प्रवेश करता है। फीडिंग पोर्ट पर बेहतर तापमान नियंत्रण सामग्री की चिपचिपाहट को स्थिर रखता है, जिससे निरंतर प्रवाह और फीडिंग सुनिश्चित होती है। वैक्यूम लोडर और हॉपर रिसीवर यह सुनिश्चित करते हैं कि सामग्री मशीन में सुचारू रूप से प्रवेश करे, जिससे संदूषण और रिसाव कम होता है। यह सेटअप उत्पादन की उच्च गुणवत्ता और निरंतर फीडिंग को बनाए रखता है।
- वैक्यूम लोडर सीधे मशीन के थ्रोट पर माउंट होते हैं, जिससे संदूषण कम होता है।
- हॉपर रिसीवर सामग्री को फीड करने के लिए गुरुत्वाकर्षण का उपयोग करते हैं, जिससे प्रक्रिया सरल हो जाती है।
वेंटिंग डिज़ाइन भी महत्वपूर्ण भूमिका निभाता है। वेंट स्क्रू में विशेष ज़ोन होते हैं जो प्रोसेसिंग के दौरान नमी और वाष्पशील पदार्थों को हटाते हैं। यह नमी सोखने वाले पदार्थों और पुनर्चक्रित प्लास्टिक के लिए महत्वपूर्ण है। वेंटिंग पोर्ट गैसों और नमी को बाहर निकलने देते हैं, जिससे दोष नहीं बनते और एक्सट्रूज़न की गुणवत्ता उच्च बनी रहती है।
सलाह: उचित फीडिंग पोर्ट और वेंटिंग डिजाइन स्थिर उत्पादन बनाए रखने और उत्पाद की गुणवत्ता में सुधार करने में मदद करते हैं, खासकर पुनर्चक्रित या संवेदनशील प्लास्टिक के साथ काम करते समय।
प्लास्टिक इंजेक्शन मोल्डिंग स्क्रू बैरल डिज़ाइन के प्रदर्शन परिणाम
पिघल की गुणवत्ता और समरूपता
अच्छी तरह से डिज़ाइन किया गया प्लास्टिक इंजेक्शन मोल्डिंग स्क्रू बैरल एक चिकनी और समान पिघलाव प्रक्रिया बनाने में मदद करता है। स्क्रू की ज्यामिति, जिसमें इसके संक्षिप्तीकरण अनुपात और इसके ज़ोन का आकार, प्लास्टिक पेलेट्स के पिघलने और मिश्रण को नियंत्रित करता है। जब संपीड़न अनुपात सामग्री से मेल खाता है, तो पिघला हुआ पदार्थ समान रूप से बहता है। इससे फैलाव के निशान या अपूर्ण पिघलने जैसी समस्याएं कम हो जाती हैं। फ़ीड ज़ोन पेलेट्स को गतिमान और गर्म करने के लिए संपीड़न क्षेत्र का उपयोग किया जाता है, सामग्री को पिघलाकर दबाया जाता है, और मीटरिंग क्षेत्र यह सुनिश्चित करता है कि पिघला हुआ पदार्थ समान रूप से फैले। चैनल की गहराई और मिश्रण अनुभाग जैसी विशेषताएं स्क्रू को प्लास्टिक को गर्म करने और मिलाने में मदद करती हैं। बैरियर स्क्रू ठोस और पिघले हुए प्लास्टिक को अलग कर सकते हैं, जिससे पिघलाने की प्रक्रिया अधिक कुशल हो जाती है और ऊर्जा की बचत होती है।
जब पिघला हुआ पदार्थ एकसमान होता है, तो अंतिम उत्पाद बेहतर दिखता है और बेहतर काम करता है। खराब मिश्रण से रंग की धारियाँ, कमजोर धब्बे या पुर्जों के आकार में बदलाव हो सकते हैं। पिघले हुए पदार्थ की अच्छी एकरूपता का मतलब है कम दोष और अधिक विश्वसनीय पुर्जे। ऑपरेटर पिघले हुए पदार्थ की गुणवत्ता की निगरानी करने और बेहतर परिणामों के लिए सेटिंग्स को समायोजित करने के लिए सेंसर का उपयोग भी कर सकते हैं।
- पिघले हुए धातु के मिश्रण में गड़बड़ी के कारण रंग में धारियाँ और हल्के धब्बे पड़ जाते हैं।
- अच्छी पिघलने की गुणवत्ता से पुर्जों के आकार और मजबूती में एकरूपता आती है।
- पिघले हुए पदार्थ की गुणवत्ता बैरल के तापमान, स्क्रू की गति और बैकप्रेशर पर निर्भर करती है।
नोट: पिघलने के तापमान को स्थिर रखना और स्क्रू के डिजाइन को प्लास्टिक के प्रकार से मिलाना दोषों से बचने और उत्पाद की गुणवत्ता को उच्च बनाए रखने में सहायक होता है।
मिश्रण दक्षता और चक्र समय
मिश्रण की दक्षता पेंच के आकार और विशेष विशेषताओं पर निर्भर करती है। पेंच के घूमने से प्लास्टिक दब जाता है और मुड़ जाता है, जिससे मजबूत संरचनाएं बनती हैं। अपरूपण बलटिप के पास के मिक्सिंग सेक्शन, जैसे पिन या बैरियर फ़्लाइट, पिघले हुए पदार्थ को मिलाने में मदद करते हैं। यह क्रिया रंग और एडिटिव्स को समान रूप से फैलाती है, जिससे अंतिम भाग चिकना और एकसमान दिखता है। बैरियर स्क्रू पिघले हुए प्लास्टिक को ठोस टुकड़ों से अलग करने के लिए दूसरे फ़्लाइट का उपयोग करते हैं, जिससे पिघलने की प्रक्रिया तेज़ होती है और बिना पिघले हुए टुकड़े नहीं बचते।
- स्क्रू की ज्यामिति यह नियंत्रित करती है कि पेलेट्स कैसे गति करते हैं, पिघलते हैं और आपस में मिलते हैं।
- मिक्सिंग सेक्शन एक लूपिंग गति उत्पन्न करते हैं। 95% से अधिक मिश्रण सामग्री को जल्दी से हटा दें।
- अवरोधक पेंच और विशेष डिजाइन रंग और योजक पदार्थों को फैलाने में मदद करते हैं।
मिश्रण की दक्षता भी चक्र समय को प्रभावित करती है। तेज़ और समान रूप से पिघलने से मशीन कम समय में अधिक चक्र चला सकती है। अवरोधक स्क्रू, बड़े व्यास वाले स्क्रू या गहरे खांचे का उपयोग करने से प्लास्टिसाइज़िंग की गति बढ़ जाती है। स्क्रू की गति बढ़ाने (जब सामग्री के लिए सुरक्षित हो) और बैक प्रेशर कम करने से भी चक्र समय कम हो सकता है। उन्नत हीटिंग और कूलिंग सिस्टम बैरल को सही तापमान पर रखते हैं, जिससे पुर्जे तेज़ी से ठंडे होते हैं और उत्पादन सुचारू रूप से चलता रहता है।
- स्क्रू बैरल का अनुकूलित डिज़ाइन रुकावटों और देरी को रोकता है।.
- सटीक ताप और शीतलन प्रणालियाँ पुर्जों को शीघ्रता से ठोस बनाने में मदद करती हैं।
- टिकाऊ सामग्री और कोटिंग मरम्मत के लिए लगने वाले समय को कम करती हैं।
घिसाव प्रतिरोध और रखरखाव
प्लास्टिक इंजेक्शन मोल्डिंग में स्क्रू बैरल के लिए घिसाव एक बड़ी चिंता का विषय है। घर्षणकारी फिलर, संक्षारक प्लास्टिक और लंबे समय तक चलने वाले उत्पादन से स्क्रू और बैरल घिस सकते हैं। घिसाव के सामान्य प्रकारों में चिपकने वाला घिसाव, घर्षणकारी घिसाव और संक्षारण शामिल हैं। उदाहरण के लिए, घर्षणकारी घिसाव तब होता है जब कांच के रेशे जैसे कठोर फिलर धातु से रगड़ खाते हैं। संक्षारक घिसाव पीवीसी जैसे प्लास्टिक में मौजूद रसायनों के कारण होता है।
| घिसाव तंत्र | विवरण | शमन रणनीतियों का डिजाइन तैयार करें |
|---|---|---|
| चिपकने वाला घिसाव | धातु की सतहें एक दूसरे के संपर्क में आती हैं और पदार्थों का स्थानांतरण करती हैं। | हार्डफेसिंग मिश्र धातुओं का उपयोग करें, खरोंच की जांच करें, सामग्री की अनुकूलता सुनिश्चित करें। |
| अपघर्षक घिसाव | पेलेट्स या फिलर्स से कतरन क्रिया। | कठोर मिश्र धातुओं का प्रयोग करें, अपघर्षक भराव पदार्थों से बचें, कच्चे माल को साफ रखें। |
| संक्षारक घिसाव | कुछ प्रकार के प्लास्टिक से रासायनिक हमला। | संक्षारण-रोधी सामग्रियों का प्रयोग करें, कठोर रसायनों से बचें। |
| संरेखण संबंधी समस्याएं | गलत संरेखण के कारण रगड़ और असमान घिसाव होता है। | सीधापन और उचित संरेखण सुनिश्चित करें। |
सामग्री का चुनाव और सतह उपचार बहुत फर्क डालते हैं। लिक्विड नाइट्राइडिंग से सतह की कठोरता और घिसाव प्रतिरोध क्षमता बढ़ती है। विशेष लाइनर वाले द्विधात्विक बैरल लंबे समय तक चलते हैं, खासकर कठोर प्लास्टिक के मामले में। नियमित निरीक्षण और निवारक रखरखाव, जैसे सफाई और संरेखण की जाँच, समस्याओं को जल्दी पकड़ने में मदद करते हैं। उन्नत कोटिंग्स और नई सामग्रियाँ बैरल के जीवनकाल को 40% तक बढ़ा सकती हैं, जिससे रखरखाव लागत कम होती है और काम रुकने का समय घटता है।
- रखरखाव की आवृत्ति बैरल की सामग्री और कोटिंग्स पर निर्भर करती है।
- निवारक रखरखाव और नियमित निरीक्षण से बैरल का जीवनकाल बढ़ता है।
- उन्नत सतह उपचार से मरम्मत और प्रतिस्थापन की आवश्यकता कम हो जाती है।
विभिन्न सामग्रियों और अनुप्रयोगों के लिए अनुकूलन क्षमता
लचीले स्क्रू बैरल डिज़ाइन से निर्माता कई प्रकार के प्लास्टिक को प्रोसेस कर सकते हैं। स्क्रू की ज्यामिति, जैसे लंबाई, पिच और चैनल की गहराई, को अलग-अलग सामग्रियों के अनुसार बदला जा सकता है। सामान्य उपयोग वाले, अवरोधक और मिश्रण स्क्रू, प्रत्येक प्रकार के स्क्रू कुछ खास प्लास्टिक के साथ सबसे अच्छा काम करते हैं। पानी के चैनल जैसे कूलिंग सिस्टम, बैरल को प्रत्येक सामग्री के लिए सही तापमान पर बनाए रखते हैं।
- पेंच का डिज़ाइन और ज्यामिति विभिन्न प्रकार के प्लास्टिक का मिलान करें।
- शीतलन प्रणाली अत्यधिक गर्मी को रोकती है।
- उच्च क्षमता वाली मिश्र धातुएँ और कोटिंग्स कठिन परिस्थितियों का सामना कर सकती हैं।
अनुकूलनीय डिज़ाइन से कार्यों के बीच स्विच करना भी आसान हो जाता है। क्विक-डिस्कनेक्ट एडेप्टर और स्क्रू पुशर जैसी सुविधाओं से ऑपरेटरों को स्क्रू जल्दी बदलने में मदद मिलती है। अनुकूली प्रक्रिया नियंत्रण सेंसर और मशीन लर्निंग का उपयोग करके सेटिंग्स को वास्तविक समय में समायोजित करते हैं। इससे मैन्युअल बदलाव कम हो जाते हैं और बदलाव की गति बढ़ जाती है, जिससे उत्पादन कम समय में एक सामग्री या उत्पाद से दूसरे में बदल सकता है।
सलाह: अनुकूलनीय स्क्रू बैरल डिज़ाइन कारखानों को कई प्रकार के प्लास्टिक को संभालने और कार्यों को जल्दी से बदलने में मदद करते हैं, जिससे उत्पादन लचीला और कुशल बना रहता है।
सामान्य प्रदर्शन संबंधी समस्याओं का निवारण
बेहतरीन डिज़ाइन होने के बावजूद भी समस्याएं आ सकती हैं। आम समस्याएं इस प्रकार हैं: ज्यादा खर्च करनातापमान संबंधी समस्याएं, अवरोध, शोर और रंग मिश्रण में त्रुटियां। प्रत्येक समस्या के अपने कारण और समाधान होते हैं।
| प्रदर्शन संबंधी समस्या | विवरण और लक्षण | कारण और समाधान |
|---|---|---|
| ज्यादा खर्च करना | सामग्री का रिसाव, घटिया गुणवत्ता, उच्च तापमान, शोर | द्विधात्विक बैरल, हार्डफेसिंग मिश्र धातुओं का उपयोग करें, नियमित सफाई करें और उचित संरेखण सुनिश्चित करें। |
| तापमान विनियमन | रंग बदलना, झुलसना, बुलबुले बनना, टेढ़ा होना | बैरल को ज़ोन में विभाजित करें, सेंसर का उपयोग करें, धीरे-धीरे पहले से गर्म करें, इन्सुलेशन जैकेट का उपयोग करें। |
| अवरोध और जमाव | उच्च दबाव, कम प्रवाह, काले धब्बे | सफाई यौगिकों से साफ करें, स्क्रू की गति उचित रखें, और काम बंद होने के दौरान बैरल को सील करें। |
| शोर या कंपन | तेज आवाजें, कंपन, घर्षण | अलाइनमेंट और बेयरिंग की जांच करें, कंपन कम करने वाले उपायों का उपयोग करें, घटकों को अलग करें। |
| रंग मिश्रण/संदूषण | रंग की धारियाँ, असमान रंगत, संदूषण | शुद्धिकरण यौगिकों का प्रयोग करें, नियमित सफाई करें, स्क्रू डिज़ाइन को अनुकूलित करें, और शटडाउन के दौरान मशीनों को सील करें। |
ऑपरेटर कुछ प्रमुख चरणों का पालन करके कई समस्याओं का समाधान कर सकते हैं:
- स्क्रू कॉन्फ़िगरेशन और बैरल तापमान क्षेत्रों को अनुकूलित करें।
- तापमान और पेंच की गति की निगरानी करें और उन्हें समायोजित करें।
- फीडरों को कैलिब्रेट करें और सामग्री के फंसने से रोकें।
- विशेष रूप से अधिक दबाव वाले क्षेत्रों में, पेंचों और बैरलों में घिसावट की जांच करें।
- मरम्मत की योजना बनाने और डाउनटाइम को कम करने के लिए प्रेडिक्टिव मेंटेनेंस का उपयोग करें।
- एक अतिरिक्त पेंच रखें और केवल कुछ ही बार मरम्मत करवाएं।
- ट्रेन संचालकों को प्रारंभिक चेतावनी के संकेतों को पहचानना चाहिए।
टिप्पणी: नियमित सफाई, उचित चिकनाई और सावधानीपूर्वक निगरानी प्लास्टिक इंजेक्शन मोल्डिंग स्क्रू बैरल को सुचारू रूप से चलाने में मदद करें और इसकी आयु बढ़ाएं।
प्लास्टिक इंजेक्शन मोल्डिंग स्क्रू बैरल की संरचना को अनुकूलित करने से पिघले हुए पदार्थ की गुणवत्ता और उपकरण का जीवनकाल बढ़ता है। जब निर्माता चयन करते हैं सही बैरल प्रकार, स्क्रू ज्यामिति और सामग्रीइससे उन्हें सुचारू प्रवाह, बेहतर मिश्रण और कम दोष दिखाई देते हैं। नियमित रखरखाव, जिसमें सफाई और निरीक्षण शामिल हैं, मशीनों को कुशलतापूर्वक चलाने में मदद करता है और लागत कम करता है।
अक्सर पूछे जाने वाले प्रश्न
द्विधात्विक स्क्रू बैरल का मुख्य लाभ क्या है?
द्विधात्विक बैरल कठोर प्लास्टिक से होने वाले घिसाव का प्रतिरोध करते हैं। वे अधिक समय तक चलते हैं और रखरखाव के लिए लगने वाले समय को कम करते हैं।
ऑपरेटरों को स्क्रू बैरल का निरीक्षण कितनी बार करना चाहिए?
ऑपरेटरों को हर महीने स्क्रू बैरल की जांच करनी चाहिए। नियमित निरीक्षण से टूट-फूट का जल्दी पता लगाने में मदद मिलती है और मशीनें सुचारू रूप से चलती रहती हैं।
क्या एक ही स्क्रू बैरल कई प्रकार के प्लास्टिक के साथ काम कर सकता है?
| बैरल प्रकार | अनुकूलन क्षमता |
|---|---|
| सामान्य प्रयोजन | अच्छा |
| रुकावट | उत्कृष्ट |
| मिश्रण | बहुत अच्छा |
एक अच्छी तरह से डिजाइन किया गया बैरल कई प्रकार के प्लास्टिक को संभाल सकता है, लेकिन कुछ सामग्रियों के लिए विशेष विशेषताओं की आवश्यकता होती है।

पोस्ट करने का समय: 25 अगस्त 2025